
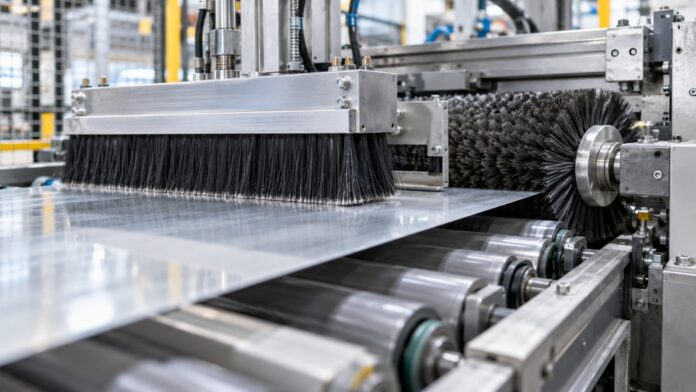

Wer eine neue Produktionsstation plant, sollte deshalb nicht zuerst nach einer „robusten Bürste“ suchen. Der Ausgangspunkt ist die gewünschte Wechselwirkung mit dem Werkstück. Soll der Besatz tragen, führen, reinigen oder Material bearbeiten? Erst danach lassen sich Geometrie, Bewegung und Werkstoff sinnvoll auswählen.
Die Aufgabe beschreiben, bevor die Bürstenform feststeht
Unter technischen Bürsten werden sehr unterschiedliche Bauteile zusammengefasst. Im Industrieprogramm von Davy finden sich beispielsweise Walzen-, Leisten-, Flach-, Teller- und Rohrbürsten. Die Formbezeichnungen helfen bei der Orientierung, sagen aber noch nicht, welches Bearbeitungsergebnis mit einer bestimmten Bestückung erreicht wird.
Eine Aufgabenbeschreibung sollte den Platz der Bürste im Ablauf nennen. Soll sie Rückstände vor einer Sichtkontrolle entfernen, ein Teil beim Übergang zwischen zwei Förderabschnitten führen oder eine Oberfläche gezielt bearbeiten? Aus dieser Zuordnung ergeben sich unterschiedliche Abnahmekriterien. Das einzelne Wort „reinigen“ lässt dagegen offen, welche Veränderung am Werkstück tatsächlich erwartet wird.
Unterstützen ist nicht dasselbe wie antreiben
Bei einer Bürstenauflage kann das Werkstück auf vielen einzelnen Kontaktpunkten ruhen. Wie es darüber bewegt wird, ist jedoch eine eigene Frage. Die Bewegung kann durch die Bedienperson oder andere Maschinenelemente entstehen; die Auflage übernimmt nicht automatisch selbst den Transport.
Diese Trennung ist für die Auslegung wichtig. Soll ein Bauteil nur schonend abgelegt werden, ist eine andere Betrachtung erforderlich als bei einer definierten Vorschubbewegung. Schon in der Aufgabenbeschreibung sollte feststehen, welches Element die Bewegung erzeugt und welches sie lediglich unterstützt oder begrenzt.
Welche Bauformen welche Kontaktgeometrie ermöglichen
Die Form der Bürste bestimmt, wo der Besatz angeordnet ist und wie er an die Arbeitsstelle gelangt. Sie bildet damit den geometrischen Rahmen. Ob eine konkrete Ausführung geeignet ist, hängt anschließend auch von Besatz, Belastung und Einbausituation ab.
Bürstenwalzen für einen Kontakt über die Arbeitsbreite
Bei einer Bürstenwalze sitzt der Besatz um einen zylindrischen Körper. Eine rotierende Ausführung kann wiederholt Kontakt mit einem vorbeigeführten Werkstück herstellen. Dabei sind Arbeitsbreite, Einbauhöhe und Bewegungsrichtung miteinander abzustimmen.
Für die Planung ist zu klären, welche Bereiche der Arbeitsbreite Kontakt benötigen und welche ausgespart bleiben müssen. Auch Reihen, Abstände und ein möglicher Spiralverlauf gehören zur Beschreibung. Entscheidend ist dabei nicht ein möglichst gleichmäßiges Erscheinungsbild der Walze, sondern die Verteilung des Kontakts im vorgesehenen Bewegungsablauf.
Bürstenleisten und Bürstenplatten für begrenzte oder flächige Aufgaben
Eine Bürstenleiste ordnet den Besatz entlang einer schmalen Grundform an. Sie kann dort in Betracht kommen, wo eine lineare Kontaktzone benötigt wird. Eine Bürstenplatte bietet dagegen eine flächige Bestückung und kann beispielsweise als Auflage untersucht werden.
Bei beiden Formen lautet eine zentrale Frage, wie sich die Last auf die Kontaktpunkte verteilt. Ein leichtes, großflächiges Werkstück stellt andere Anforderungen als ein kleines, schweres Teil. Wo eine Leiste Schmutz oder Spritzer zurückhalten soll, darf daraus außerdem nicht ohne Nachweis die Funktion einer druckdichten oder sicherheitsrelevanten Abdichtung abgeleitet werden.
Teller- und Rohrbürsten für andere Zugangsrichtungen
Bei einer Tellerbürste befindet sich die Arbeitsbestückung auf einer Stirnfläche. Eine Rohrbürste erschließt dagegen eine andere räumliche Situation, etwa den Zugang zu einer inneren Kontur. Diese Formen sind deshalb nicht einfach schmale oder breite Varianten einer Walze.
Vor einer Auswahl sollte die zugängliche Bewegungsrichtung am Werkstück beschrieben werden. Kann das Werkzeug von der Stirnseite angesetzt werden? Muss es durch eine Öffnung geführt werden? Gibt es einen Anschlag oder einen Bereich, der nicht berührt werden darf? Solche Fragen begrenzen die Bauform oft früher als die gewünschte Bürstenbreite.
Der Besatz macht aus einer Grundform ein Arbeitswerkzeug
Mit dem Besatz sind die Filamente, Fasern oder Drähte gemeint, die den eigentlichen Kontakt herstellen. Bei synthetischen Filamenten unterscheiden sich nicht nur die Polymere, sondern auch Durchmesser, Profile und weitere Ausführungsmerkmale. Materialhersteller bieten dafür verschiedene Werkstofffamilien an.
Die Angabe „Kunststoffbürste“ lässt wichtige Unterschiede offen. Statt nur „weich“ zu verlangen, sollte die Aufgabenbeschreibung das benötigte Verhalten nennen: Welche Fläche soll erreicht werden, welche Verformung ist zulässig und welche Oberflächenmerkmale müssen erhalten bleiben? So wird eine Materialeigenschaft mit dem tatsächlichen Arbeitsziel verbunden.
Reinigen und abrasives Bearbeiten klar auseinanderhalten
Kunststofffilamente können mit Schleifkorn versehen sein. Solche abrasiven Ausführungen werden unter anderem zum Entgraten oder Strukturieren verwendet; typische Schleifmittel sind Siliziumcarbid und Aluminiumoxid. Das unterscheidet sie grundlegend von einem Besatz, der lose Partikel möglichst schonend entfernen soll.
In einer Anlage mit mehreren Bürstenstationen ist eine eindeutige Kennzeichnung deshalb sinnvoll. Ähnliche Abmessungen dürfen nicht dazu führen, dass ein Bearbeitungswerkzeug an einer bloßen Reinigungsstelle eingesetzt wird. Artikelnummer, Zeichnungsstand und vorgesehene Station gehören zusammen.
Die Einsatzumgebung gehört zur Materialauswahl
Feuchtigkeit und Chemikalien können das Verhalten eines Kunststofffilaments verändern. Für die Konstruktion sind deshalb konkrete Angaben zu den Medien und Temperaturen erforderlich. Eine allgemeine Beschreibung wie „gelegentlich nass“ lässt offen, womit und unter welchen Bedingungen die Bürste tatsächlich in Kontakt kommt.
Zu betrachten ist auch die Reinigung der Anlage. Ein Bauteil kann während der Produktion trocken arbeiten und bei der Anlagenpflege dennoch einer anderen Belastung ausgesetzt sein. Die dafür verwendeten Verfahren und Mittel sollten bereits in der Entwicklungsphase berücksichtigt werden, statt erst nach einem Schaden.
Bewegungsrichtung und Kontaktintensität gemeinsam festlegen
Bei einer rotierenden Bürste genügt die Angabe einer Drehzahl nicht als vollständige Prozessbeschreibung. Auch Durchmesser, Werkstückbewegung und Kontaktlage sind relevant. Für die Versuchsplanung sollten diese Größen getrennt dokumentiert werden, damit Änderungen später nachvollziehbar bleiben.
Mehr Druck ist dabei nicht automatisch günstiger. Der Verband der Deutschen Pinsel- und Bürstenhersteller weist darauf hin, dass übermäßiger Anpressdruck Ergebnis und Lebensdauer beeinträchtigen kann. Ein unzureichendes Ergebnis sollte daher zunächst beschrieben werden: Bleiben Rückstände zurück, wird eine Kante nicht erreicht oder entstehen unerwünschte Spuren? Erst danach wird gezielt angepasst.
Den weiteren Weg gelöster Rückstände mitplanen
Eine Bürste kann Rückstände lösen, ohne sie aus der Anlage zu entfernen. Deshalb braucht die Station einen vorgesehenen Weg für den gelösten Schmutz, etwa eine geeignete Auffang- oder Absaugeinrichtung. Andernfalls werden Partikel möglicherweise nur bis zur nächsten Station verschoben und gelangen dort erneut auf ein bereits bearbeitetes Werkstück.
Auch die Zugänglichkeit für die Instandhaltung gehört dazu. Lassen sich angesammelte Rückstände sicher entfernen? Kann der Zustand des Besatzes bei stillgesetzter Anlage überprüft werden? Ein Bauteil, das im CAD-Modell gut in den Bauraum passt, ist nicht automatisch leicht zu warten.
Eine Versuchsreihe braucht messbare Abnahmekriterien
Vor dem ersten Versuch werden Ergebnis und Beobachtungsbedingungen festgelegt. Bei einer Reinigung kann dies die Kontrolle definierter Rückstände an einer festgelegten Werkstückstelle sein. Bei einer Bearbeitung sind die vereinbarten Maße oder Oberflächenmerkmale relevant. Eine reine Sichtprüfung ist dabei von einer messenden Kontrolle zu unterscheiden; die Methode muss die gestellte Frage tatsächlich beantworten können.
Ein einzelnes optisch gelungenes Muster zeigt zunächst nur, dass diese Kombination unter diesen Bedingungen funktioniert hat. Für eine belastbare Freigabe sind repräsentative Werkstücke, wiederholbare Einstellungen und ein angemessener Beobachtungszeitraum erforderlich. Welche Streuungen und Belastungen zu berücksichtigen sind, ergibt sich aus dem vorgesehenen Prozess.
Sicherheit nicht an den Schluss der Konstruktion verschieben
Rotierende Werkzeuge erfordern sichere Befestigung, zulässige Abmessungen und die Einhaltung der Drehzahlgrenzen. Beschädigte Bürsten oder solche mit erheblicher Unwucht dürfen nicht eingesetzt werden. Schutzmaßnahmen und sichere Wartungszugänge gehören deshalb zur Stationsplanung, nicht nur zur späteren Betriebsanweisung.
Für jede Bürstenstation sollten Aufgabe, zulässige Werkstückveränderung und Zustandskontrolle eindeutig beschrieben sein. Die Auswahl der Bauform folgt dann nicht bloß der Ähnlichkeit mit einem vorhandenen Teil, sondern dem Prozess. Erst die Abstimmung mit Bewegung, Rückstandsabfuhr und Wartungszugang macht aus der einzelnen Bürste ein sinnvoll integriertes Maschinenelement.

